На объекте водоснабжения почти всегда встречаются два разных мира: полиэтилен на линейной части и сталь или чугун на узлах — задвижках, гидрантах, насосных станциях. Соединить трубу ПЭ100 с фланцевой арматурой сваркой невозможно: у металла и полиэтилена разная природа, и обычный сварной шов здесь не работает. Нужен переходник, который с одной стороны стыкуется с трубой методом сварки, а с другой — принимает свободный фланец и болтовое соединение.
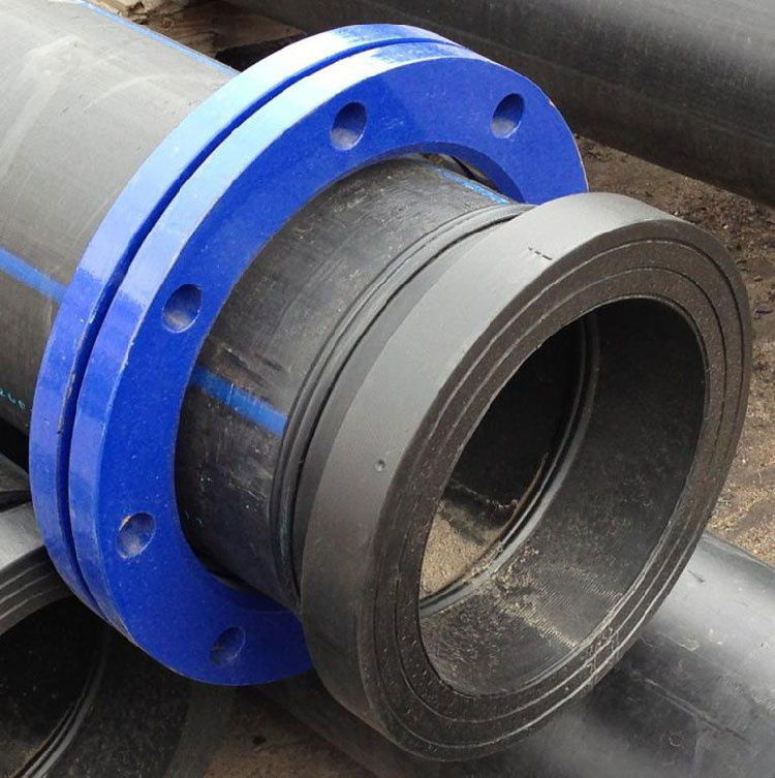
Эта деталь называется втулкой под фланец. Одним концом она приваривается к полиэтиленовой трубе встык или через муфту, на второй конец надевается стальной фланец, который стягивается болтами с ответным фланцем арматуры. Получается разъёмное соединение: при необходимости узел можно раскрутить и обслужить, не разрезая трубу.
Почему DN110 — рабочая лошадка на сетях
Диаметр 110 мм закрывает основную часть внутриплощадочных и уличных сетей: вводы в здания, участки от колодца до насосной, разводку на небольших объектах. Это тот типоразмер, который монтажник встречает чаще прочих — чаще, чем 200-й или 315-й.
Для DN110 у поставщиков обычно в наличии втулка с SDR17 и рабочим давлением PN10 — этого запаса хватает для большинства водопроводных и технологических линий. Материал — полиэтилен, тот же, что и у самой трубы, поэтому сварка встык проходит без проблем: оба конца одного материала свариваются одинаково, без переходных муфт и адаптеров.
Из чего физически состоит узел
Три детали образуют полный комплект:
- полиэтиленовая втулка 110 — приваривается к трубе;
- свободный стальной фланец — надевается на бурт втулки, но не приваривается к ней;
- комплект болтов, гаек и прокладка — стягивает узел с ответным фланцем арматуры.
Свободный фланец не жёстко закреплён на втулке — он просто держится на буртике и может проворачиваться. Это удобно при монтаже: не нужно совмещать отверстия под болты заранее, фланец подстраивается уже на месте.
Что смотреть при заказе
Три параметра решают, подойдёт деталь или нет.
Диаметр DN должен совпадать с наружным диаметром трубы — для трубы 110 мм берут именно втулку 110, не «на глаз» соседний типоразмер.
SDR — отношение диаметра к толщине стенки. Он должен совпадать со SDR трубы, иначе стыковой шов получится неровным: разная толщина стенок даёт перепад на сварке, а это готовая точка будущей протечки.
Класс давления PN у втулки должен быть не ниже расчётного давления в сети. Для бытового водоснабжения PN10 обычно достаточно, для напорной канализации или технологических линий стоит уточнить у поставщика, не нужен ли запас повыше.
Отдельный вопрос — документы. На объект с приёмкой у заказчика или проектной организации нужны сертификаты соответствия техрегламентам Таможенного союза. Уточняйте это на этапе заказа, а не после того, как деталь уже приварена в траншее.
Монтаж: последовательность, которая экономит время
Порядок сборки узла обычно такой:
- Торцы трубы и втулки зачищают и подготавливают к сварке встык — так же, как при сварке двух отрезков трубы.
- На трубу заранее надевают свободный фланец — сделать это после сварки уже не получится, деталь не разъёмная в этом месте.
- Втулку и трубу сваривают встык на сварочном аппарате для ПЭ.
- После остывания шва фланец придвигают к бурту втулки и стыкуют с ответным фланцем арматуры.
- Узел стягивают болтами крест-накрест, равномерно, в несколько проходов — резкая затяжка с одной стороны перекашивает прокладку.
Именно пункт про порядок сварки чаще всего забывают на площадке. Монтажники, которые второй год работают с ПЭ, иногда всё равно ошибаются: сначала варят трубу с втулкой, а потом обнаруживают, что фланец надеть уже некуда. Тогда шов приходится срезать и переваривать заново — на объекте это лишний день и лишний метр трубы в отходах.
Частые ошибки на монтаже
Кроме забытого фланца, есть ещё три вещи, которые всплывают регулярно.
Несовпадение SDR трубы и втулки — деталь визуально выглядит одинаково что для SDR11, что для SDR17, но толщина стенки разная. На глаз это не всегда заметно, а на сварочном аппарате параметры выставляются под конкретный SDR.
Экономия на прокладке между фланцами — резина «на будущее» из старых запасов часто не подходит по диаметру или твёрдости, и герметичность держится первые месяцы, а потом начинает подтекать на стыке.
Неравномерная затяжка болтов — если стянуть один край сильнее другого, фланец перекашивается, прокладка обжимается неровно, и течь появляется именно там, где давление на стык было слабее.
Почему проще заказывать заводскую деталь, а не самодельный переходник
На некоторых объектах до сих пор пытаются собрать переход «на коленке» — приварить к трубе кусок листового полиэтилена и вручную выточить бурт под фланец. Это работает до первого гидроудара. Заводская втулка отлита под конкретный SDR и класс давления, толщина стенки и геометрия бурта у неё рассчитаны заранее — самодельная деталь такой точности не даёт, а стоимость заводского изделия для DN110 начинается от нескольких белорусских рублей, экономия на материале здесь не окупает риск протечки.
Если проект предполагает несколько диаметров сети — например, ввод 110 мм и магистраль 160 или 200 мм, — удобнее заказывать весь ряд втулок у одного поставщика: так проще свести документы в один комплект и не тратить время на сверку сертификатов от разных производителей.