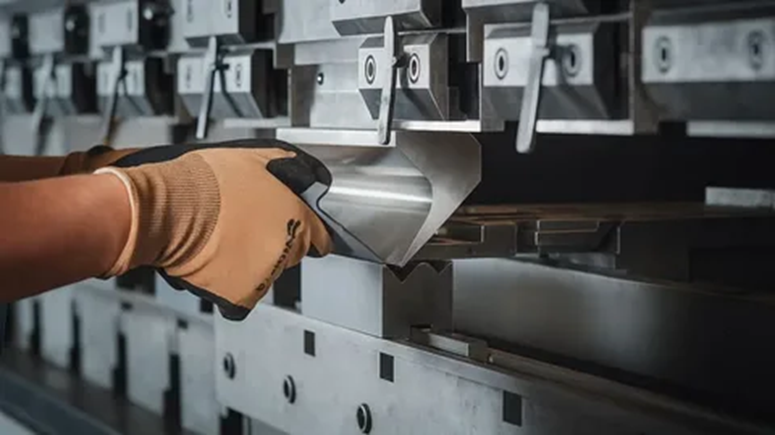
Гибка металла – это способ пластической деформации заготовки, при котором ей придают нужный угол или радиус без разрыва материала и существенного изменения толщины.
Технология применяется при изготовлении деталей из листа, полосы, профиля и трубы, когда важны точная геометрия, повторяемость и аккуратная кромка; больше про гибку металла на https://smartcompletion.com/services/gibka-metalla/.
Чтобы получить прогнозируемый результат, учитывают марку и толщину металла, направление проката, минимально допустимый радиус, а также припуски на пружинение и возможное смещение нейтрального слоя. Соблюдение правил подбора инструмента и режимов (матрицы, пуансона, усилия, последовательности гибов) снижает риск трещин, заломов и отклонений по размерам, обеспечивая стабильное качество готовых изделий.
Выбор радиуса и компенсация пружинения для точного угла
При гибке металла точность угла зависит не только от настроек пресса, но и от корректного выбора внутреннего радиуса. Радиус влияет на распределение деформаций по толщине: слишком малый повышает риск трещин и «перетяжки» по наружному волокну, а слишком большой может привести к нестабильности угла и ухудшению повторяемости.
Пружинение – это упругое «возвратное» раскрытие угла после снятия нагрузки. Его величина определяется сочетанием материала, толщины, направления проката, величины радиуса и длины полки. Поэтому требуемый угол обычно получают не «в один шаг», а через управляемое перегибание и проверку фактического результата на образце или первой детали.
Радиус гиба выбирают, исходя из допустимой пластической деформации материала и требований к геометрии. Практически важно учитывать, что при увеличении внутреннего радиуса возрастает доля упругой составляющей деформации, а значит, растёт и склонность к пружинению. Напротив, более «острая» гибка чаще даёт меньшую величину возврата, но требует осторожности из?за риска образования микротрещин, особенно на высокопрочных сталях и при гибке поперёк направления проката.
Чтобы радиус работал на точность, его следует согласовывать с инструментом: геометрия пуансона и матрицы задаёт фактический радиус в зоне контакта. При одних и тех же настройках станка разные комбинации инструмента могут дать различный реальный радиус, что изменит и величину пружинения. Дополнительно полезно помнить: если радиус получается «плавающим» из?за особенностей материала или износа инструмента, стабильность угла снижается даже при правильном перегибе.
Компенсация пружинения для точного угла
Компенсация пружинения обычно выполняется перегибом: деталь целенаправленно гнут на угол меньше требуемого (то есть «закрывают» сильнее), чтобы после разгрузки она раскрылась до заданного значения. Точная величина перегиба зависит от материала и партии: даже в рамках одной марки различия по пределу текучести и состоянию поверхности могут менять пружинение, поэтому надёжнее опираться на пробные гибы и фиксацию параметров в карте наладки.
На практике последовательность настройки для получения стабильного угла выглядит так:
- Выбрать инструмент и внутренний радиус, совместимый с материалом и толщиной, чтобы избежать дефектов и обеспечить повторяемость.
- Сделать пробный гиб с контролем фактического угла после снятия нагрузки и после короткой выдержки (иногда наблюдается небольшая дополнительная стабилизация).
- Добавить перегиб на величину пружинения и повторить контроль, пока угол не попадёт в допуск.
- Зафиксировать параметры: положение/глубину гиба, ориентирование заготовки относительно проката, инструмент и режим, чтобы минимизировать разброс.
Если требуется повысить предсказуемость, полезно снижать чувствительность процесса к пружинению: избегать слишком большого радиуса при прочих равных, контролировать направление проката, обеспечивать одинаковое базирование заготовок и следить за состоянием кромок. В отдельных случаях применяют калибровку (дожим) или операции с более жёстким формообразованием, чтобы уменьшить разброс угла, но при этом важно не загонять материал в перегрузку и не ухудшать поверхность в зоне гиба.