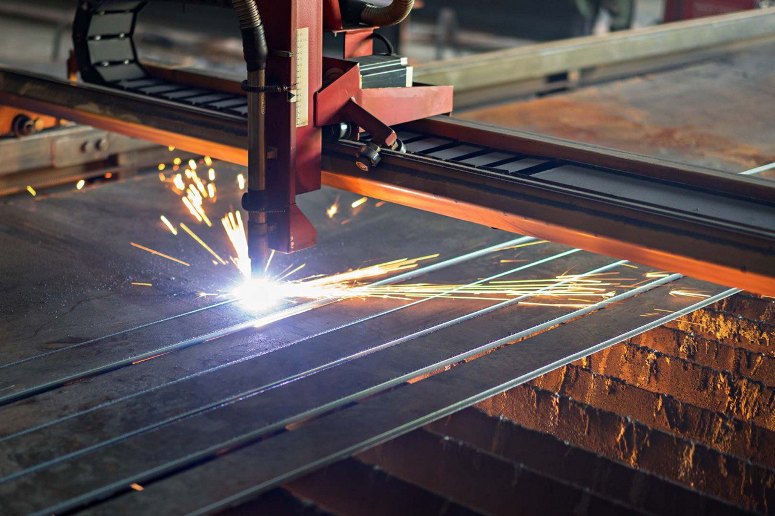
Лазерная резка металла – современный способ раскроя листовых материалов, при котором сфокусированный луч нагревает и разделяет металл с высокой точностью. Технология ценится за чистую кромку, минимальные деформации и возможность получать детали сложной формы без дополнительной подгонки, что особенно важно при серийном и единичном производстве.
Перед выбором услуги учитывают тип и толщину металла, требуемую точность, качество кромки, допуски, а также особенности чертежей и подготовку файлов. Чтобы избежать ошибок на этапе запуска и получить результат, соответствующий задаче, можно заказать услуги металлообработки на https://marten.market/, уточнив материал, параметры реза и требования к готовым деталям.
Какие материалы подходят для лазерной обработки
Оптимальные результаты обычно получают на листовых материалах с однородной структурой и стабильным химическим составом. Чем равномернее теплопроводность и отражательная способность по поверхности, тем проще удерживать качество реза на одинаковых режимах. Особенно распространены стали (в том числе нержавеющие) из?за сравнительно высокой технологичности и широкого окна настроек, а алюминий требует более внимательного подбора мощности и скорости из?за высокой отражательной способности и теплопроводности.
Наиболее типичные группы металлов
- Углеродистые и низколегированные стали – хорошо режутся, допускают широкий диапазон настроек; качество кромки сильно зависит от выбора газа (кислород/азот) и толщины.
- Нержавеющие стали – подходят для точной резки с чистой кромкой, часто используют азот для минимизации окисления.
- Алюминий и его сплавы – возможна качественная резка, но сложнее удерживать стабильность на больших толщинах из?за отражения и отвода тепла.
- Титановые и никелевые сплавы – режутся, но требуют аккуратного подбора режимов и газа, чтобы уменьшить термовлияние и риск дефектов кромки.
- Медь и латунь – обрабатываются труднее (высокая отражательная способность), чаще требуют более мощных источников и корректной оптики/защиты от обратных отражений.
Ограничения по сплавам и технологические риски
Главные ограничения связаны с отражательной способностью (медь, латунь, некоторые алюминиевые сплавы), высокой теплопроводностью (алюминий, медь), а также с особенностями металлургии конкретного сплава – склонностью к образованию тугоплавких оксидов, трещин или пористости в зоне реза. Чем «капризнее» сплав по структуре и примесям, тем выше вероятность нестабильного пропила, усиленного грата и ухудшения геометрии.
Отдельная группа рисков – сплавы и покрытия, которые при нагреве дают нежелательные продукты или ведут себя непредсказуемо. Например, наличие цинка в покрытии или в составе сплава повышает требования к вытяжке и может ухудшать кромку, а некоторые высоколегированные составы образуют стойкую оксидную пленку, из?за чего требуется тщательнее подбирать газ, фокус и скорость. Также ограничения возникают при повышенном содержании углерода и легирующих элементов: материал может резаться, но кромка становится более чувствительной к микротрещинам и последующим операциям (гибка, сварка).
- Высокая отражаемость: риск обратных отражений и падение эффективности поглощения – нужны корректные режимы, оптика и, при необходимости, более подходящий тип лазера.
- Тугоплавкие оксиды и активное окисление: возможны наплывы и ухудшение шероховатости – важен выбор газа и чистоты подачи.
- Неоднородность сплава/партии: меняется скорость реза и качество кромки – режимы приходится «подстраивать» под конкретную плавку.
- Покрытия и легкоплавкие компоненты: больше дыма/испарений и вероятность дефектов – требуются вытяжка и ограничения по режимам.
- Толстые сечения и высокая теплопроводность: увеличивается зона термического влияния и грат – важны мощность, фокусировка и стратегия реза.