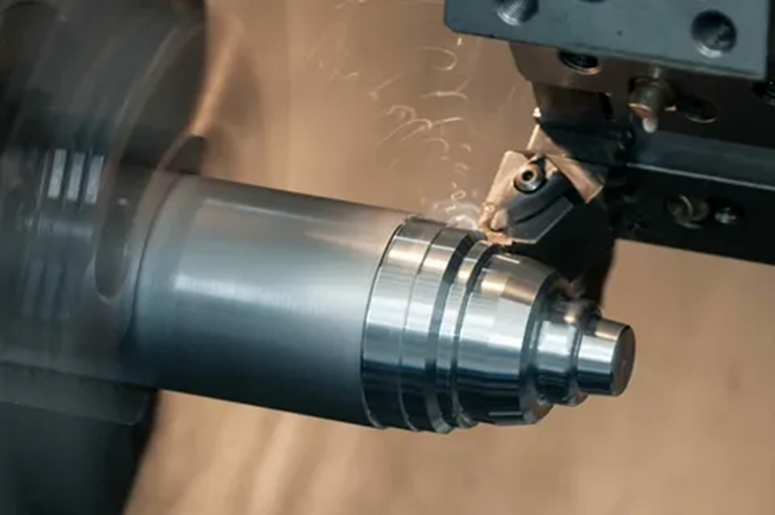
Токарная обработка с ЧПУ – это способ изготовления деталей на токарных станках, где движение инструмента и заготовки управляется программой.
Такой подход позволяет стабильно получать точные размеры, повторяемое качество и высокую производительность при серийном и мелкосерийном выпуске, особенно при работе с металлами и техническими пластиками. Больше про токарную обработку на https://conturobrabotki.ru/service/tokarnaya-obrabotka-na-stankah-s-chpu/
Чтобы добиться предсказуемого результата, важно заранее продумать технологию: выбрать подходящий материал и припуски, корректно задать базирование, а также подобрать режимы резания под инструмент и сплав. Практичные советы включают контроль биения и надежности закрепления, проверку коррекций инструмента перед запуском партии, использование охлаждения при необходимости и обязательное измерение первых деталей с последующей корректировкой программы.
Определение CNC-точения через связку «станок–программа–резец–заготовка»
В отличие от ручного точения, где большую часть решений принимает оператор «в моменте», при CNC-точении логика процесса заранее описывается в коде и реализуется оборудованием с заданной повторяемостью. Поэтому определение технологии удобно строить именно через связку «станок–программа–резец–заготовка»: каждый элемент имеет свою роль, а итоговая точность и качество поверхности зависят от того, насколько корректно они согласованы.
Роли элементов и их взаимосвязь
Станок в CNC-точении выступает как исполнительная платформа: он задаёт кинематику (перемещения по осям, вращение шпинделя, работу приводного инструмента при наличии), удерживает заготовку в патроне или цанге и обеспечивает жёсткость системы. Даже при идеальной программе станок с недостаточной жёсткостью или люфтами будет «вносить» погрешности – это напрямую влияет на размерную точность и стабильность процесса.
Программа (как правило, G-код) формализует технологический замысел: где и как инструмент подойдёт к материалу, какие траектории пройдёт, какие режимы резания применит. В рамках связки «станок–программа–резец–заготовка» программа является «переводчиком» между конструктивными требованиями к детали и реальными движениями станка, задавая координаты, подачи, скорости и смену инструмента.
Резец – это непосредственный «формообразующий» элемент, превращающий движения станка в снятие припуска. Геометрия пластины, радиус при вершине, главный угол в плане, наличие стружколома и состояние кромки определяют не только чистоту поверхности, но и силовую нагрузку на станок и заготовку. Один и тот же маршрут, заданный программой, может дать разный результат при смене резца: изменится стружкообразование, вероятность вибраций и итоговый профиль.
Заготовка задаёт исходные условия обработки: материал (сталь, алюминий, нержавеющая, титан), припуск, твёрдость, неоднородность, а также способ закрепления. В связке «станок–программа–резец–заготовка» заготовка определяет, какие режимы и стратегии применимы: например, для тонкостенных деталей критична поддержка (люнет, задняя бабка), иначе даже при корректной программе деталь будет деформироваться под усилием резания.
- Станок обеспечивает точные перемещения и жёсткость.
- Программа задаёт траектории и режимы как план действий.
- Резец реализует резание и формирует поверхность.
- Заготовка задаёт материал и ограничения по закреплению/жёсткости.
Как связка превращается в результат обработки
Связка работает как единая система: программа задаёт перемещения, станок их выполняет, резец снимает материал, а заготовка «отвечает» своими физическими свойствами. При этом качество результата определяется не только точностью координат, но и соответствием режимов реальным условиям резания: если программа назначает подачу, не учитывающую геометрию резца и материал заготовки, возрастает риск вибраций, перегрева и ускоренного износа.
Практически это выражается в том, что определение CNC-точения можно сформулировать как управляемое программой формообразование на токарном станке, где траектория и режимы задаются кодом, движения обеспечиваются механизмами станка, снятие припуска выполняет резец, а ограничения и требования диктует заготовка. Чем точнее согласованы эти четыре элемента, тем выше повторяемость размеров, стабильнее шероховатость и меньше доля брака.
- Определить требования к детали и выбрать заготовку.
- Подобрать резец под материал и тип операции (черновая/чистовая/канавка/отрезка).
- Сформировать программу: траектории, режимы, безопасные подводы/отводы.
- Настроить станок: закрепление, базирование, вылет инструмента, контроль нуля.