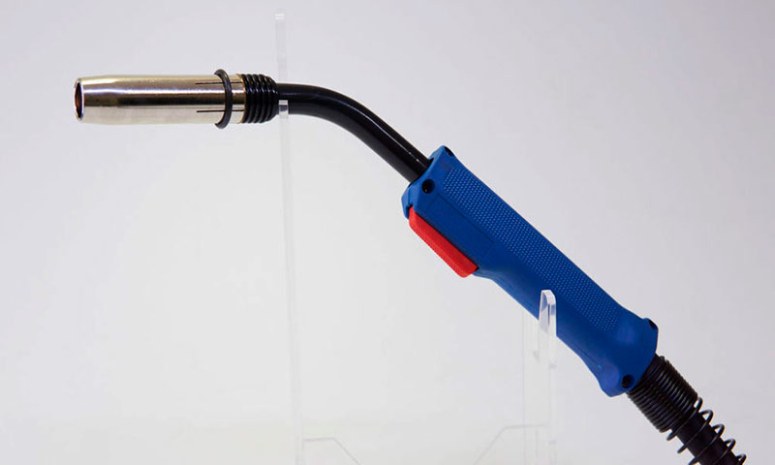
Сварочная горелка – ключевой элемент оснащения, от которого зависят стабильность дуги, качество шва и удобство работы. Современные решения различаются по назначению, типу охлаждения, эргономике, допустимому току и совместимости с расходными материалами, поэтому грамотный подбор помогает повысить производительность и снизить риск дефектов при сварке.
В статье рассмотрим основные виды горелок для различных технологий, их преимущества и ограничения, а также критерии выбора под конкретные задачи – от материалов и толщин до режима эксплуатации и требований к обслуживанию. При необходимости обновления оснащения можно купить сварочное оборудование в ООО «МГТ», ориентируясь на технические характеристики и условия применения.
Практические преимущества горелки при MIG/MAG и TIG
Даже при одинаковом источнике питания именно горелка задаёт удобство ведения шва, стабильность подачи присадочного материала (проволоки или прутка) и повторяемость результата. На производстве это быстро превращается в измеримые показатели: меньше остановок на замену расходников, меньше брака из?за срыва дуги и меньше времени на «подстройку» параметров под конкретного сварщика.
Скорость и стабильность дуги
MIG/MAG выигрывает по скорости за счёт непрерывной подачи проволоки и высокой производительности наплавки, а роль горелки здесь – удерживать режим без провалов. Жёсткость и качество канала подачи (лайнера), корректная длина и состояние токосъёмного наконечника, а также стабильная газовая защита через сопло дают ровную дугу и уменьшают разбрызгивание. В результате повышается скорость перемещения горелки и сокращается время на зачистку, а старт и повторный поджиг дуги становятся более предсказуемыми.
TIG обычно медленнее, но «прибавка» от хорошей горелки здесь особенно заметна на тонких материалах и ответственных швах. Удобная эргономика, мягкий шланг?пакет, точная посадка цанги и газовой линзы помогают держать постоянную длину дуги и стабильную защиту ванны. Это снижает риск окисления, «гуляния» проплавления и дефектов кромки, а значит позволяет вести шов увереннее и реже останавливаться для корректировки положения электрода или повторной подготовки зоны сварки.
Ресурс расходников и снижение простоев
Увеличение ресурса расходников – один из самых прямых экономических эффектов. В MIG/MAG дольше служат токосъёмные наконечники и сопла, когда горелка соответствует реальному току и ПВ, а охлаждение (воздушное или жидкостное) не работает на пределе. Стабильная геометрия сопла и чистая газовая защита уменьшают налипание брызг, а точная посадка наконечника снижает перегрев и выгорание контактной кромки, что напрямую уменьшает количество вынужденных остановок.
В TIG ресурс определяется тем, насколько бережно горелка держит электрод и газовый поток: корректный размер цанги и цангодержателя, отсутствие подсосов воздуха, качественная газовая линза и достаточный расход газа уменьшают перегрев и загрязнение вольфрама. Меньше касаний ванны и реже переточка электрода дают не только экономию, но и более стабильное качество шва на протяжении смены.
- Для MIG/MAG: правильная длина вылета, подходящий диаметр и тип токосъёмного наконечника под проволоку, чистое сопло и адекватное охлаждение – ключ к стабильной дуге и долгому ресурсу.
- Для TIG: точная фиксация электрода (цанга/цангодержатель), стабильная газовая защита (в т.ч. газовая линза при необходимости) и удобство позиционирования горелки – основа повторяемости и снижения расхода электродов/керамики.